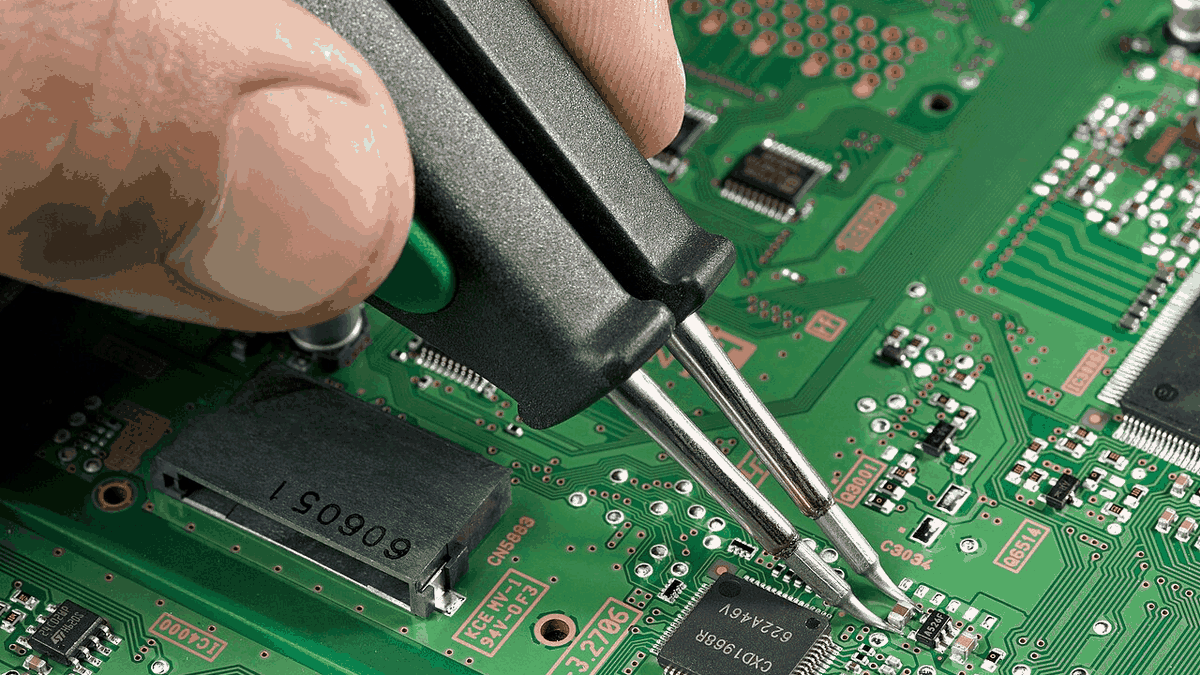
6月12日上午9点40分,泉州安达电子城东厂区的第一条SMT贴片线完成换型,开始批量贴装AD-PIR830的主板。这条线换型前每天能贴2,600片,换型后同一班次做到4,200片,换线时间从原来的3小时压到48分钟。
换型的核心是把钢网与供料器做成快换工装:钢网框改成磁性吸附,拆装不用拧四颗螺丝;供料器按料站编号预排,换线时整排推入。负责工艺的工程师现场测了三次,第一次换线71分钟,第三次48分钟,差距来自操作员对料站顺序的熟练度。
产能提升没有靠加人。同一条线仍是8名操作员,但把炉前目检改成AOI自动光学检测,误判率从人工的6%降到1.4%,返修工位从2个减到1个。当天的首件用GB/T 2828.1的抽样方案抽了32片,全部通过。
这批主板的交付去向是泉州与漳州两地经销商的补货订单,共1,860片,6月15日发车。第二批2,400片排在6月18日,配套的外壳注塑在隔壁车间同步生产,模具编号M-830-02。
换型当天的良率记录显示,首 2,000 片主板的虚焊率为 0.07%,比换型前的 0.11% 低了 0.04 个百分点。工艺员把吸嘴型号从 502 换成 504,抛料率同时从 1.2% 降到 0.6%,一条线一天少抛 380 颗元件。
换线后的第一批 1,200 台成品在 6 月 15 日出货,抽 20 台做 72 小时常温通电,脉冲计数偏差最大 3 次,标准允许 5 次。工艺文件与钢网开孔图已归档,客户审厂可直接调阅。
产线在换型后第三周做了连续 5 天的产能爬坡,日产出依次为 3,200 片、3,600 片、3,900 片、4,100 片、4,200 片,第 5 天起稳定在 4,200 片。设备综合效率从 71% 提到 83%,主要来自少了 2 次停机调参;夜班只留 1 名工艺员值班,异常由 MES 弹窗提示。
贴片段的锡膏换成了 4 号粉,钢网开孔面积比调到 0.66,印刷厚度实测从 0.12 毫米降到 0.11 毫米,连锡与少锡两类缺陷合计从每月 14 起降到 5 起。换型后这条线连跑两周,工艺参数一次没有回调,首件与末件的厚度差控制在 0.01 毫米以内。负责这条线的工艺员说,难的不是换型本身,是让夜班和白天跑同一套参数,为此把 12 组参数写进了设备配方,切换时一键调用,谁值班都不会跑偏。